

การปรับความหนาของการตัดของตัวแบ่งการตกผลึกแบบควบแน่นเป็นกระบวนการสำคัญที่ส่งผลกระทบโดยตรงต่อคุณภาพและประสิทธิภาพของการผลิตของคุณ ในฐานะซัพพลายเออร์ชั้นนำของตัวแบ่งการตกผลึกแบบควบแน่นเราเข้าใจถึงความสำคัญของงานนี้และอยู่ที่นี่เพื่อแนะนำคุณตลอดกระบวนการ
ทำความเข้าใจพื้นฐานของตัวแบ่งส่วนแบ่งการตกผลึกแบบควบแน่น
ก่อนที่จะเจาะลึกลงไปในกระบวนการปรับตัวคุณจำเป็นต้องมีความเข้าใจพื้นฐานเกี่ยวกับวิธีการทำงานของตัวแบ่งการตกผลึกแบบควบแน่น เครื่องเหล่านี้ได้รับการออกแบบมาเพื่อเปลี่ยนสารของเหลวหรือกึ่งของเหลวให้กลายเป็นเกล็ดที่เป็นของแข็งผ่านกระบวนการทำความเย็นและการตกผลึก กลไกการหั่นจากนั้นจะตัดวัสดุที่แข็งตัวเหล่านี้ให้เป็นสะเก็ดที่มีความหนาที่ต้องการ
ตัวแบ่งส่วนแบ่งการตกผลึกแบบควบแน่นมาในรูปแบบและรุ่นต่าง ๆ แต่ละแบบมีคุณสมบัติและความสามารถของตัวเอง บางประเภททั่วไป ได้แก่Flaker กลองเฉพาะเรซิน-Flaker กลองระบายความร้อน, และสารเคมี- ทางเลือกของตัวแบ่งส่วนขึ้นอยู่กับลักษณะของวัสดุที่ถูกประมวลผลปริมาณการผลิตและข้อกำหนดเฉพาะอื่น ๆ
ปัจจัยที่มีผลต่อความหนาของการตัด
มีหลายปัจจัยที่มีอิทธิพลต่อความหนาของการตัดของตัวแบ่งการตกผลึกแบบควบแน่น การทำความเข้าใจปัจจัยเหล่านี้เป็นกุญแจสำคัญในการปรับเปลี่ยนที่แม่นยำ
1. คุณสมบัติของวัสดุ
คุณสมบัติทางกายภาพและทางเคมีของวัสดุที่ถูกประมวลผลมีบทบาทสำคัญ วัสดุที่มีความหนืดแตกต่างกันจุดหลอมเหลวและอัตราการตกผลึกจะต้องใช้ความหนาในการตัดที่แตกต่างกัน ตัวอย่างเช่นวัสดุที่มีความหนืดสูงอาจต้องมีการตัดที่หนาขึ้นเพื่อให้แน่ใจว่าการทำให้แข็งตัวและการจัดการที่เหมาะสมในขณะที่วัสดุความหนืดต่ำสามารถตัดเป็นสะเก็ดบางลงได้
2. ความเร็วกลอง
ความเร็วในการหมุนของกลองในตัวแบ่งส่วนที่มีผลต่อความหนาของสะเก็ด โดยทั่วไปแล้วความเร็วกลองที่เร็วกว่าจะส่งผลให้เกิดสะเก็ดบาง ๆ เนื่องจากวัสดุมีเวลาน้อยกว่าในการสะสมบนพื้นผิวกลองก่อนที่จะถูกตัด ในทางกลับกันความเร็วกลองที่ช้าลงช่วยให้วัสดุสามารถสะสมได้มากขึ้นนำไปสู่สะเก็ดที่หนาขึ้น
3. ตำแหน่งใบมีดและมุม
ตำแหน่งและมุมของใบมีดตัดมีความสำคัญ หากใบมีดอยู่ใกล้กับกลองมากเกินไปมันจะตัดเกล็ดบางลงและถ้ามันอยู่ไกลออกไปสะเก็ดจะหนาขึ้น มุมของใบมีดยังส่งผลกระทบต่อกระบวนการตัดเนื่องจากมุมที่ไม่เหมาะสมอาจทำให้เกิดการตัดหรือความเสียหายต่อวัสดุที่ไม่สม่ำเสมอ
4. อัตราการระบายความร้อน
อัตราที่วัสดุถูกทำให้เย็นลงบนกลองส่งผลกระทบต่อการตกผลึกและการแข็งตัวของมัน อัตราการระบายความร้อนที่เร็วขึ้นอาจส่งผลให้วัสดุเปราะมากขึ้นซึ่งอาจต้องใช้ความหนาในการตัดที่แตกต่างกันเมื่อเทียบกับวัสดุที่เย็นลงช้ากว่า
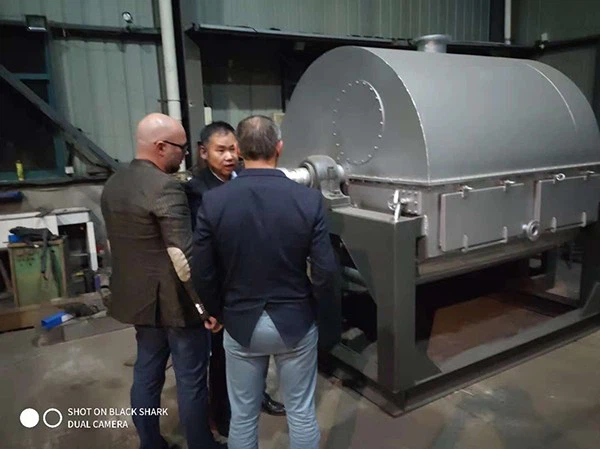

ขั้นตอน - โดย - คู่มือขั้นตอนในการปรับความหนาของการตัด
ขั้นตอนที่ 1: ทำความคุ้นเคยกับเครื่องจักร
ก่อนทำการปรับเปลี่ยนใด ๆ ให้อ่านคู่มือการทำงานของเครื่องอย่างละเอียด สิ่งนี้จะช่วยให้คุณมีข้อมูลเฉพาะเกี่ยวกับส่วนประกอบการควบคุมและขั้นตอนการปรับของตัวแบ่งส่วนของตัวแบ่ง หากคุณมีคำถามใด ๆ โปรดติดต่อทีมสนับสนุนด้านเทคนิคของเราเพื่อขอความช่วยเหลือ
ขั้นตอนที่ 2: เตรียมเครื่อง
ตรวจสอบให้แน่ใจว่าตัวแยกถูกปิดและทำให้เย็นลงอย่างสมบูรณ์ ทำความสะอาดกลองและใบมีดตัดเพื่อกำจัดวัสดุที่เหลือหรือเศษซาก สิ่งนี้จะช่วยให้มั่นใจได้ว่าการปรับเปลี่ยนที่แม่นยำและป้องกันการรบกวนใด ๆ ในระหว่างกระบวนการตัด
ขั้นตอนที่ 3: ตรวจสอบคุณสมบัติของวัสดุ
ตรวจสอบคุณสมบัติของวัสดุที่คุณจะประมวลผล หากคุณไม่แน่ใจเกี่ยวกับลักษณะของวัสดุให้ทำการทดสอบเบื้องต้นเพื่อกำหนดความหนืดจุดหลอมเหลวและพฤติกรรมการตกผลึก ข้อมูลนี้จะช่วยให้คุณประเมินความหนาในการตัดที่เหมาะสม
ขั้นตอนที่ 4: ปรับความเร็วกลอง
เริ่มต้นด้วยการปรับความเร็วกลองตามคุณสมบัติของวัสดุ หากคุณต้องการสะเก็ดบาง ๆ ให้เพิ่มความเร็วกลองค่อยๆ ตรวจสอบความหนาของเกล็ดในขณะที่คุณทำการปรับเปลี่ยนเหล่านี้ ใช้มาตรวัดความหนาหรือคาลิปเปอร์เพื่อวัดเกล็ดในช่วงเวลาปกติ ทำการปรับความเร็วเล็กน้อยจนกว่าคุณจะได้รับความหนาที่ต้องการ
ขั้นตอนที่ 5: ตั้งค่าตำแหน่งใบมีด
คลายสกรูยึดใบมีดอย่างระมัดระวัง เลื่อนใบมีดเข้ามาใกล้หรือไกลออกไปจากพื้นผิวกลองตามความหนาของการตัดที่ต้องการ ตรวจสอบให้แน่ใจว่าใบมีดนั้นขนานกับกลองเพื่อให้แน่ใจว่าจะตัดได้ เมื่อคุณตั้งตำแหน่งให้ขันสกรูยึดให้แน่น
ขั้นตอนที่ 6: ปรับมุมใบมีด
ควรตั้งค่ามุมใบมีดเพื่อเพิ่มประสิทธิภาพกระบวนการตัด มุมเล็กน้อยสามารถช่วยให้ใบมีดตัดผ่านวัสดุได้อย่างมีประสิทธิภาพมากขึ้น อ้างถึงคู่มือของเครื่องสำหรับช่วงมุมของใบมีดที่แนะนำ ใช้ไม้โปรแทรกเตอร์เพื่อวัดและปรับมุมอย่างแม่นยำ
ขั้นตอนที่ 7: ดี - การปรับแต่ง
หลังจากทำการปรับเปลี่ยนเริ่มต้นให้เรียกใช้ชุดทดสอบของวัสดุผ่านตัวแบ่งส่วน รวบรวมตัวอย่างของสะเก็ดและวัดความหนา หากความหนาไม่ได้อยู่ในช่วงที่ต้องการให้ทำการปรับขนาดเล็ก ๆ น้อย ๆ ให้กับความเร็วกลองตำแหน่งใบมีดหรือมุมใบมีด ทำซ้ำขั้นตอนนี้จนกว่าคุณจะได้รับความหนาในการตัดที่สมบูรณ์แบบ
การตรวจสอบและการควบคุมคุณภาพ
เมื่อคุณปรับความหนาของการตัดสิ่งสำคัญคือการตรวจสอบกระบวนการหั่นอย่างต่อเนื่อง ตรวจสอบความหนาของเกล็ดเป็นประจำโดยใช้เครื่องมือวัดที่เชื่อถือได้ ตรวจสอบคุณภาพของสะเก็ดสำหรับสัญญาณของความไม่สม่ำเสมอการแตกหรือข้อบกพร่องอื่น ๆ
ใช้ระบบควบคุมคุณภาพเพื่อให้แน่ใจว่าผลลัพธ์ที่สอดคล้องกัน ซึ่งอาจรวมถึงการสุ่มตัวอย่างในช่วงเวลาปกติบันทึกข้อมูลเกี่ยวกับความหนาและคุณภาพของเกล็ดและการปรับเปลี่ยนตามต้องการ บริษัท ของเรายังสามารถให้ระบบการตรวจสอบและควบคุมขั้นสูงที่สามารถทำให้กระบวนการเหล่านี้เป็นไปโดยอัตโนมัติและปรับปรุงประสิทธิภาพโดยรวมของการผลิตของคุณ
การแก้ไขปัญหาปัญหาทั่วไป
ในระหว่างกระบวนการปรับคุณอาจพบปัญหาทั่วไป นี่คือวิธีแก้ปัญหาบางอย่าง:
1. ความหนาของเกล็ดที่ไม่สม่ำเสมอ
หากสะเก็ดมีความหนาไม่สม่ำเสมอให้ตรวจสอบตำแหน่งและมุมของใบมีด ตรวจสอบให้แน่ใจว่าใบมีดนั้นขนานกับกลองและไม่เสียหาย นอกจากนี้ตรวจสอบให้แน่ใจว่าพื้นผิวกลองนั้นสะอาดและปราศจากความผิดปกติใด ๆ
2. สะเก็ดติดกับใบมีด
สิ่งนี้อาจเกิดจากใบมีดที่น่าเบื่อหรือการระบายความร้อนที่ไม่เหมาะสม คมชัดใบมีดอย่างสม่ำเสมอและปรับระบบทำความเย็นเพื่อให้แน่ใจว่าการทำให้แข็งตัวของวัสดุที่เหมาะสม คุณยังสามารถใช้การเคลือบที่ไม่ติดบนใบมีดหากจำเป็น
3. การตัดที่ไม่สอดคล้องกัน
การตัดที่ไม่สอดคล้องกันอาจเกิดจากการเปลี่ยนแปลงของคุณสมบัติของวัสดุความเร็วดรัมหรือการสึกหรอของใบมีด ตรวจสอบอัตราการป้อนวัสดุและคุณภาพและตรวจสอบให้แน่ใจว่าความเร็วของกลองมีความเสถียร เปลี่ยนใบมีดถ้ามันแสดงสัญญาณของการสึกหรอที่มากเกินไป
บทสรุป
การปรับความหนาของการตัดของตัวแบ่งการตกผลึกแบบควบแน่นเป็นกระบวนการที่ซับซ้อน แต่จำเป็น โดยการทำความเข้าใจกับปัจจัยที่มีผลต่อความหนาของการตัดตามขั้นตอน - โดยคู่มือขั้นตอนและการใช้มาตรการตรวจสอบและควบคุมคุณภาพที่เหมาะสมคุณสามารถบรรลุผลลัพธ์ที่ดีที่สุด
ในฐานะซัพพลายเออร์ที่เชื่อถือได้ของตัวแยกการตกผลึกแบบควบแน่นเรามุ่งมั่นที่จะให้อุปกรณ์ที่มีคุณภาพสูงและการสนับสนุนที่ครอบคลุม ทีมผู้เชี่ยวชาญของเราพร้อมที่จะช่วยเหลือคุณในเรื่องทางเทคนิคการปรับเครื่องหรือการเลือกผลิตภัณฑ์
หากคุณมีความสนใจในการซื้อตัวแบ่งการตกผลึกแบบควบแน่นหรือต้องการข้อมูลเพิ่มเติมเกี่ยวกับการปรับความหนาของการตัดโปรดติดต่อเรา เราหวังว่าจะได้พูดคุยเกี่ยวกับข้อกำหนดเฉพาะของคุณและช่วยให้คุณค้นหาทางออกที่ดีที่สุดสำหรับความต้องการการผลิตของคุณ
การอ้างอิง
- [คู่มือการตกผลึกแบบควบแน่น]: คู่มือที่ครอบคลุมเกี่ยวกับหลักการและการประยุกต์ใช้กระบวนการตกผลึกแบบควบแน่น
- [คู่มืออุปกรณ์การหั่นอุตสาหกรรม]: ผู้ผลิต - ให้คู่มือสำหรับตัวแบ่งส่วนแบ่งการตกผลึกแบบผันรูปแบบต่างๆโดยให้ข้อมูลโดยละเอียดเกี่ยวกับการดำเนินงานและการปรับ